


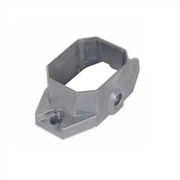
Deli končne kapice električnega orodja MIM
Končni pokrov električnega orodja MIM Parts je nepogrešljiva oprema v proizvodnji. Med vzdrževanjem motorja je velikost komore ležaja motorja in zunanjega obroča ležaja pogosto resno zunaj tolerance, kar povzroči poškodbe opreme.
Predstavitev izdelka
Deli končne kapice električnega orodja MIM | |||||||||
Postavka | Material | Proces produkcije | Temperatura sintranja | Plesen | Po meri | ||||
Končni pokrov električnega orodja | 304 | Brizganje kovin | 1350 stopinj -1500 stopinj | Za prilagajanje | ja | ||||
Kemična sestava | C: Manjše ali enako {{0}}.08,Si : Manjše ali enako 1.0 Mn : Manjše ali enako 2.{{12 }}, Cr :18.0-20.0,Ni :8.{{10}}.5, S : manj kot ali enako 0,03,P : manj kot ali enako 0,035 N Manjše ali enako 0,1 | ||||||||
Razpoložljivi materiali | Nizkoogljično nerjavno jeklo, titanove zlitine (Ti, TC4), bakrove zlitine, volframove zlitine, trde zlitine, visokotemperaturne zlitine (718, 713) | ||||||||
Končaj | Dimenzijska natančnost | Gostota izdelka | Zdravljenje videza | Primerna teža | |||||
Hrapavost 1-5 μm | (±{{0}},1 odstotka -±0,5 odstotka ) | 92-95 odstotkov | Zrcalni odsev | 0.03g-400g) | |||||
Mehansko obnašanje | Natezna trdnost σb (MPa) Večja ali enaka 515-1035 | ||||||||
Končni pokrov električnega orodja MIM Parts je nepogrešljiva oprema v proizvodnji. Med vzdrževanjem motorja je velikost komore ležaja motorja in zunanjega obroča ležaja pogosto resno zunaj tolerance, kar povzroči poškodbe opreme. Tradicionalna metoda za popravilo na splošno uporablja metodo luknjanja, vendar bo ta metoda povzročila sekundarno poškodbo opreme in močno povečala toleranco. V tem času je mogoče zamenjati samo pokrov motorja, kar povzroči izgubo materiala in povečane stroške vzdrževanja. Takšni dodatki so nestandardni deli in je težko predložiti rezervne dele, kar poveča vzdrževalni cikel opreme in resno omejuje proizvodnjo podjetij. Zato je iskanje priročnega postopka popravila za ležajno komoro končnega pokrova motorja postalo edini način za zmanjšanje stroškov in povečanje učinkovitosti.
Analiza vzrokov za poškodbe ležajne komore končnega pokrova motorja
1. Gred rotorja je upognjena in deformirana (dinamično ravnotežje rotorja je slabo), kar povzroča povečano tresenje ležaja, ko motor deluje, in prileganje med pokrovom na koncu motorja in notranjim obročem ležaja je izven tolerance.
2. Postopek sestavljanja motorja je slab, rotor, ležaj in končni pokrov motorja pa niso koncentrični, kar povzroča povečane vibracije, ko motor deluje.
3. Sestavljanje motorja je nerazumno in zunanji obroč se med delovanjem izprazni, kar povzroči, da je ležajna komora zunaj tolerance.
4. Nezadostno polnjenje motorja z mastjo vodi do pomanjkanja olja pri delovanju opreme in segrevanja ležaja, kar povzroči relativno premikanje notranjega in zunanjega obroča ležaja in poveča prileganje.
5. Motor med delovanjem močno vibrira, kar povzroča poškodbe ležajne komore, razlogi za vibracije ležaja pa so (kot je pomanjkanje faznega delovanja motorja, neenaka trifazna napetost in tok).
Težave z opremo na končnem pokrovu motorja cementarne
Problematična oprema je motor puhala cementarne, oprema pa vibrira in povzroča neobičajni hrup. Temperatura je nekoliko visoka (70 stopinj). Po pregledu je ugotovljeno, da je ležajna komora končnega pokrova motorja obrabljena.
Parametri opreme: premer ležajne komore 325 mm, širina 70 mm, hitrost 1240r/min. Material je lito železo, delovna temperatura je 40 stopinj --60 stopinj, način mazanja pa je mast. Obraba ležajne komore je približno 0,7 mm.
Metoda in tehnologija popravila ležajne komore končnega pokrova
1. Popravilo postopka krtačenja
Ker je ležajna komora izdelana iz litega železa, se v litem železu lahko pojavijo napake pri litju (trahom, krčna votlina itd.). Ti deli so nagnjeni k oljnim madežem, površina pa ni čisto očiščena. Težko je zagotoviti trdnost spoja med premazom in podlago. Zato se za lito železo uporablja krtačenje. Je nekoliko težje. Poleg tega rešitev za pocinkanje, ki je trenutno na trgu, vsebuje škodljive snovi, ki ogrožajo varnost operaterjev.
2. Popravilo popravilo varjenja in struženja
Zahteve glede postopka varjenja popravila litega železa so visoke, postopek varjenja ni dovolj dober, da bi povzročil odpadanje celotnega varilne plasti, trdota popravila varjenja pa se poveča, kar oteži strojno obdelavo. Majhne obdelovance pri varjenju pri visokih temperaturah je enostavno deformirati.
3. Postopek popravila polimernih kompozitnih materialov
3.1 Strojni postopek popravila: z uporabo visokega oprijema, visoke trdnosti in tlačnih lastnosti polimernih kompozitnih materialov spada v tehnologijo "hladnega varjenja" in ne bo povzročil toplotne obremenitve matrice. Ko je površinska obdelava čista in suha, se nanese material, po utrjevanju pa se obdela in popravi glede na toleranco obdelovanca.
3.2 Metoda popravila ustreznega razmerja delov: izmerite stanje obrabe ležajne komore z mikrometrom notranjega premera, določite neobrabljeno referenčno velikost in določite količino materialov. Izdelajte cilindrični kalup na podlagi neobrabljene referenčne ravnine, zunanji premer kalupa je 2--3 mm manjši od zunanjega obroča ležaja, širina pa je 2--75 px večja od širine ležaja. komora. Nanesite plast ločilnega sredstva na zunanjo stran kalupa in ga posušite, da popravite obrabo ležajne komore. Ko je material strjen, uporabite 400-mrežasti brusni papir za poliranje površine. Obnova končana za montažo.
3.3 Obnova primerjalnega postopka strganja: uporabite neobrabljeno standardno velikost za popravilo obrabljenega dela s pomočjo ravnila z nožem
Proizvodni proces končne kapice
Brizganje kovin (kratko MIM) je nova vrsta tehnologije skoraj neto oblikovanja praškaste metalurgije, ki izhaja iz industrije brizganja plastike. Kot vsi vemo, tehnologija brizganja plastike proizvaja izdelke različnih kompleksnih oblik po nizki ceni, vendar plastična Trdnost izdelka ni visoka. Da bi izboljšali njegovo delovanje, lahko plastiki dodate kovinski ali keramični prah, da dobite izdelek z večjo trdnostjo in dobro odpornostjo proti obrabi. V zadnjih letih se je ta ideja razvila, da bi povečali vsebnost trdnih snovi in popolnoma odstranili vezivo ter zgostili oblikovano telo med poznejšim sintranjem. Ta nova metoda praškaste metalurgije se imenuje brizganje kovin.
S tem sodelovanjem s podjetjem lahko podjetje prihrani stroške, prihrani delo, podaljša življenjsko dobo opreme in neizmerno prihrani kapital podjetja. Podjetje Fushilan že vrsto let pomaga podjetjem vzpostaviti napredno ekipo za vzdrževanje in izboljšati raven upravljanja opreme na lastno odgovornost. Z nenehnim vključevanjem vodilne svetovne tehnologije vzdrževanja opreme je profesionalno služil industrijskim podjetjem.
Postopek brizganja kovin

Sistemi za odkrivanje





Pošlji povpraševanje
