


Fiber Tee MIM deli
Glavne surovine MIM so kovinski prah in termoplastično vezivo. Veziva so vmesna pomoč pri obdelavi in se odstranijo iz brizganih izdelkov. Lastnosti prahu določajo končne lastnosti izdelka MIM.
Predstavitev izdelka
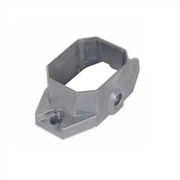
Fiber Tee MIM deli | |||||||||
Postavka | Material | Proces produkcije | Temperatura sintranja | Plesen | Po meri | ||||
Osnova iz vlaken | 316 | Brizganje kovin | 1350 stopinj -1500 stopinj | Za prilagajanje | ja | ||||
Kemična sestava | C: manj kot ali enako 0.08 | ||||||||
Razpoložljivi materiali | Nizkoogljično nerjavno jeklo, titanove zlitine (Ti, TC4), bakrove zlitine, volframove zlitine, trde zlitine, visokotemperaturne zlitine (718, 713) | ||||||||
Končaj | Dimenzijska natančnost | Gostota izdelka | Zdravljenje videza | Primerna teža | |||||
Hrapavost 1-5 μm | (±{{0}},1 odstotka -±0,5 odstotka ) | 92-95 odstotkov | Zrcalni odsev | 0.03g-400g) | |||||
Fizične lastnosti | • 316 Žarjeno • 316L žarjeno • 316/316L vzmetno kaljeno | ||||||||
Ime izdelka: Fiber Tee MIM Parts
Material izdelka: SUS316L, SUS304
Proizvodni proces: visoko natančno brizganje kovinskega prahu MIM
Površinski učinek: površina je gladka, ravna, brez očitnih prask, pomanjkanja materiala, robov itd.
Učinkovitost izdelka: visoka gostota (večja od 7,5), dobra učinkovitost varjenja.
Dimenzijska natančnost: Natančnost sintranja izdelka lahko doseže ±0,5 odstotka dimenzijske vrednosti, tako da ustreza zahtevam za sestavljanje.
Qinhuangdao Zhongwei Precision Machine Parts Co., Ltd., profesionalna tovarna za brizganje kovin, je od svoje ustanovitve leta 1997 zavezana raziskavam, razvoju in uporabi brizganja prahu (MIM in CIM). In leta 2009 z razvojem industrije se je dvignila na novo raven.
Podjetje sprejme napredno procesno pot BASF v Nemčiji, da skrajša proizvodnjo vzorcev in čas množične proizvodnje strank, da izpolni zahteve hitre industrializacije. S sodelovanjem z Univerzo v Pekingu, Univerzo Tsinghua in tajvanskimi strokovnjaki industrije MIM podjetje nenehno optimizira proces in zagotavlja tehnologijo razmaščevanja in sintranja. Trenutno je proces sintranja materialov na osnovi železa in materialov iz nerjavečega jekla stabiliziran.
Doslej je podjetje doseglo proizvodni obseg 2 milijonov kosov izdelkov MIM na mesec, z letno porabo 20 ton kovinskega prahu in vztrajno raste.
Zaradi poglobljenih raziskav nemškega postopka katalitskega razmaščevanja BASF in dolgoletnih izkušenj, nabranih v praksi, je podjetje uspešno razvilo zelo stroškovno učinkovito peč za katalitično razmaščevanje in po dejanski uporabi več podjetij je učinek dobro.
Naš cilj ni samo izdelava izdelkov po zahtevah kupcev, temveč tudi zagotavljanje storitev z dodano vrednostjo. Pomagali jim bomo razmišljati o tem, o čemer razmišljajo stranke, in naredili bomo bolje za njih, ko bodo pomislili na to!
Postopek komunikacijskih pripomočkov za brizganje kovin je preprost koncept in zapleten postopek. Plastificiranje praškastih surovin s pomočjo termoplastičnih dodatkov in kasnejša uporaba brizganja kovin za oblikovanje kompleksnih delov je bilo najprej razvito kot keramične komponente.
Glavni tehnični problemi, ki jih je treba rešiti pred industrializiranim procesom MIM, vključujejo:
1. Izdelajte enoten prah, pomešan z vezivom, z visoko obremenitvijo kovinskega prahu in zadostno viskoznostjo za brizganje;
2. Zagotovljena skladnost med razvojem ekonomičnega odstranjevanja veziva;
3. Sintrano do visoke gostote in dimenzijske natančnosti.
Ključni koraki komunikacijskih dodatkov za brizganje kovin
1. Pripravite surovine
Glavne surovine MIM so kovinski prah in termoplastično vezivo. Veziva so vmesna pomoč pri obdelavi in se odstranijo iz brizganih izdelkov. Lastnosti prahu določajo končne lastnosti izdelka MIM.
Zmešana praškasta zmes se pri povišani temperaturi predela v plastificirano vezivo z uporabo gnetilnega stroja ali ekstruderja s strižnimi valji. Ta vmesni proizvod je tako imenovana surovina. Običajno je granuliran do velikosti delcev nekaj milimetrov, kot je običajno v industriji brizganja plastike.
Surovine je mogoče kupiti "pripravljene za oblikovanje" pri številnih mednarodnih dobaviteljih ali pa je mogoče proizvodnjo MIM izdelati v podjetju, če so na voljo potrebne veščine in znanje.
2. Brizganje
»Zeleni« deli MIM so oblikovani v postopku brizganja, ki je enakovreden vlivanju plastičnih delov. Raznolikost geometrij delov, ki jih je mogoče izdelati s to metodo, je podobna raznovrstnim plastičnim komponentam.
3. Odstranite lepilo
Za pridobitev dela in medsebojno povezane mreže por se uporabi kasnejši postopek odstranjevanja veziv, ne da bi se porušila oblika dela. Vrsta uporabljenega postopka odstranjevanja lepila je dodatno pojasnjena po tem uvodu. Na koncu postopka odstranjevanja veziva je pogosto nekaj veziva še vedno prisotnega v delu, ki drži skupaj delce kovinskega prahu, vendar mreža por omogoča hitro izhlapevanje ostanka veziva v začetnih fazah sintranja, medtem ko se kovinski delci začnejo delujejo tako, da rastejo vratovi za sintranje.
4. Sintranje
Postopek sintranja povzroči odstranitev večine prostornine por, ki jo je prej zasedlo vezivo. Zato se deli MIM med sintranjem znatno skrčijo. Linearno krčenje je običajno od 15 do 20 odstotkov. Po želji lahko sintrane dele MIM nadalje obdelamo z običajnimi metodami obdelave kovin, kot je toplotna obdelava ali površinska obdelava litih ali kovanih delov na enak način
Za nekatere aplikacije, kot so avtomobilska, medicinska in vesoljska industrija, je mogoče uporabiti vroče izostatično stiskanje (HIP) za popolno odstranitev preostale poroznosti. Ker so deli MIM običajno majhni, je to lahko razmeroma stroškovno učinkovito za ključne komponente.
Postopek brizganja kovin

Sistemi za odkrivanje




Pošlji povpraševanje
