


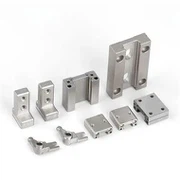
Sprožilec pištole MIM iz titana
Brizganje titana združuje svobodo oblikovanja inovativnega proizvodnega procesa z vrhunskimi lastnostmi titana za ustvarjanje inovativnih in prilagojenih izdelkov. Naš edinstveni postopek brizganja kovine iz titana (TitaniumMIM) združuje zmožnost ustvarjanja novih oblik izdelkov, kar dramatično zmanjšuje proizvodne stroške. Zavezani smo k pospešitvi zamenjave manj trpežnega aluminija in težjih zlitin nerjavnega jekla s poceni izdelki iz titana.
Predstavitev brizganih delov sprožilca pištole iz titana
Sprožilec pištole MIM iz titana | |||||||||
Postavka | Material | Proces produkcije | Temperatura sintranja | Plesen | Po meri | ||||
Ohišje za uro | Titanova zlitina | Brizganje kovin | 1550 stopinj | Za prilagajanje | ja | ||||
Kemična sestava | Kemijska sestava: Ker ima izdelek pogodbo o nerazkritju podatkov, trenutno ni na voljo. | ||||||||
Razpoložljivi materiali | Nizkoogljično nerjavno jeklo, titanove zlitine (Ti, TC4), bakrove zlitine, volframove zlitine, cementni karbid, visokotemperaturne zlitine (718, 713) | ||||||||
Končaj | Dimenzijska natančnost | Gostota izdelka | Zdravljenje videza | Primerna teža | |||||
Hrapavost 1-5 μm | (±{{0}},1 odstotka -±0,5 odstotka ) | 95-100 odstotkov | Zrcalni odsev | 0.03g-400g) | |||||
Predstavitev izdelka
1. Izvedbeni standardi: podjetje strogo izvaja certifikate ISO9001, ISO14001, IATF16949
Izdelki so opravili certificiranje ROHS, FDA EU itd.
2. Standard materiala za sprožilec pištole iz titana MIM: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Glavni proces: brizganje kovin MIM, praškasta metalurgija PM, investicijsko litje, tlačno litje aluminija
4. Razpoložljivi materiali za prašno metalurgijo:
Bakrove zlitine, železove osnove, titanove zlitine, osnove iz nerjavečega jekla, aluminijeve zlitine, nikljeve zlitine, kobaltove zlitine, volframove zlitine, cementne karbide, hidroksi zlitine, mehke magnetne materiale in 3D-tiskanje je mogoče prilagoditi glede na zahteve kupcev.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. je idealen proizvajalec delov MIM za industrijo strelnega orožja/pušk. Naše zmogljivosti brizganja kovin (MIM) ustrezajo zapletenim in prefinjenim funkcijam, ki jih običajno iščejo današnji proizvajalci pištol in orožja. V partnerstvu s podjetjem zhongwei so deli vašega orožja MIM zaupani strokovnjakom iz industrije, ki na področju MIM delajo že od leta 1997.
Brizganje titana
Brizganje titana združuje svobodo oblikovanja inovativnega proizvodnega procesa z vrhunskimi lastnostmi titana za ustvarjanje inovativnih in prilagojenih izdelkov. Naš edinstveni postopek brizganja kovine iz titana (TitaniumMIM) združuje zmožnost ustvarjanja novih oblik izdelkov, kar dramatično zmanjšuje proizvodne stroške. Zavezani smo k pospešitvi zamenjave manj trpežnega aluminija in težjih zlitin nerjavnega jekla s poceni izdelki iz titana.
Z dobrim razumevanjem, kako vsaka procesna spremenljivka vpliva na gostoto in ravni nečistoč, je mogoče stabilno izdelovati dele ali sklope iz titana z brizganjem. Osnova postopka titanovega MIM je fin titanov prah, ki se zmeša s termoplasti, da nastane tisto, kar je znano kot surovina. Surovina je brizgana v orodju po meri, da se oblikuje želena oblika, čemur sledi postopek ekstrakcije za odstranitev organskih sestavin. Končni korak postopka je toplotna obdelava (sintranje), ki daje končnemu izdelku gostoto in obstojnost.
Izbira surovin iz titanovega prahu
Uporaba prahu z nizko vsebnostjo kisika je prva izbira za brizganje titana in titanovih zlitin, kar pomeni, da je prah bolj primeren za prah z metodo plinske atomizacije. Ker je prašek, razpršen s plinom, ohlajen z inertnim plinom pod pritiskom, so delci prahu večji. Okrogla oblika ima nižjo vsebnost kisika. Trenutno sta glavna Carpenter v ZDA in Sandvik v Združenem kraljestvu. Velikost delcev prahu je d50=10~12um. Premajhen prah zlahka oksidira, postopek pa je tudi bolj nevaren; voda Metoda atomizacije je premajhna in groba, delci metode mehanskega drobljenja pa so preveliki, kar ni primerno za postopek brizganja; druga teorija podpira uporabo prahu titanovega hidrida za odstranjevanje vodika in visoke energije, kot je plazma, za drobljenje zaobljenega prahu, čeprav so stroški pridobivanja surovin zelo visoki. Nizka, vendar so patentni spori in naložbe v nadzorno opremo precej visoki in še niso priljubljeni.
1.1 Formulacija veziva
Obstajata dva dozirna sistema za pripravo titana in titanovih zlitin. Priporočljivo je, da uporabite naslednjo tabelo 1. Razmerje formule je prednostno med 1,166 in 1,220. Ti recepti so javno dostopni na trgu.
Tabela 1. Sestavine titana in titanovih zlitin
Volumsko razmerje med kovinskim prahom in lepilom | Volumsko razmerje kovine | Prostorninsko razmerje veziva | ||
OSF=1.166(Min.) | 63 vo1 odstotkov | 37 vo1 odstotkov | ||
OSF=1.220(Maks.) | 55 vo1 odstotkov | 45 vo1 odstotkov | ||
Sistem surovin | Razmerje voščena osnova/teža | Razmerje POM osnova/teža | ||
Msjor polnilo | PW/PE vosek | 55 masnih odstotkov | POM | 85 masnih odstotkov |
HT Skelton | PP/PE | 42 masnih odstotkov | PP/PE | 12 masnih odstotkov |
LT Skelton | EVA | 2 mas. odstotka | EVA | 2 mas. odstotka |
Dispergant | EBS | 0,5 masnih odstotkov | EBS | 0,5 masnih odstotkov |
Lubrikant/aktivator | SA | 0,5 masnih odstotkov | SA | 0,5 masnih odstotkov |
Razlaga polimernih okrajšav | ||||
Zaradi problema oksidacije titana in titanovih zlitin je priporočljivo, da prostornina kovine v razmerju formule ne sme biti višja od 63 odstotkov, da bi se izognili možnosti trenja med pripravo dovoda in prahom v procesu brizganja. Ko je temperatura trenja previsoka, se poveča možnost oksidacije.
1.2 Varnostni ukrepi za pripravo hranjenja
Posebno pozornost je treba nameniti nadzoru zaporedja vhodnega materiala in temperature krmne mešanice, kot je opisano v tabeli 2. Predlagani postopek mešanja za obe krmi. Upoštevajte, da je treba med postopkom mešanja kisik odstraniti v zaščitni atmosferi. Upoštevajte, da je treba vse delce ali praške polimernega veziva posušiti, da zagotovite, da ni vlage, priporočljiva pa so tudi veziva z nizko molekulsko maso, kot sta vosek in stearinska kislina, ki se težko posušijo. Odstranite vlago z vakuumom pri nizki temperaturi.
Rešitve izdelkov
Imamo izkušnje s proizvodnjo številnih komponent za industrijo strelnega orožja, vključno s sprožilci, gasilnimi aparati, zaklepi nabojnikov, bloki odmikačev in zadnjimi tirnicami. Naši strokovnjaki za proizvodnjo MIM bodo za vas izdelali natančne dele.
Naše izkušnje pri izdelavi številnih komponent za industrijo strelnega orožja vključujejo: sprožilce, aparate za gašenje požara, zapore nabojnikov, bloke odmikačev in zadnje tirnice. Naši strokovnjaki za proizvodnjo MIM bodo za vas ustvarili natančne dele. Zhongwei Precision uporablja proizvodni sistem BASF/Catamold in ima napredno proizvodno zmogljivost 45 milijonov kosov na mesec.
Upravljanje načrtovanja delov. Zhongwei Precision Machinery Co., Ltd ima industrijsko strokovno znanje in izkušnje na področju delov MIM, vključno s popolnim načrtovanjem procesa, avtomatizacijo načrtovanja in izvedbe, zagotavljanjem kakovosti, sestavljanjem, pakiranjem ter dostavo in distribucijo izdelkov.
Naše storitve
Predprodaja | Ocenite po risbah ali izdelkih, izračunajte ceno in jo predložite kupcu v potrditev |
Na razprodaji | Proizvodni proces vseh izdelkov je podprt s proizvodnim sistemom in dostavljen v dogovorjenem času. (Če je treba velikost risbe spremeniti na sredini, je kupec odgovoren za neskladje z izvirno risbo. Če med postopkom spreminjanja ne izpolnimo zahtev stranke, bomo prejeli celotno povračilo) |
Po prodaji | Po predaji izdelka bomo vse kupčeve kalupe zapečatili v hrambo. |
Zakaj izbrati NAS?
Naša ekipa za raziskave in razvoj | Zhongwei Precision Co., Ltd. in Central South University imata ekipo za raziskave in razvoj 10 ljudi. Vsako leto razvijejo več kot 400 izdelkov, kar je več kot 68 odstotkov več kot v isti industriji, in imajo pridobljenih več kot 20 patentnih certifikatov. |
Naša tehnična ekipa | Zhongwei Precision ima 5 poklicnih inženirjev na področju brizganja kovin in 15 tehnikov, odgovornih za vodenje delavnice. |
Naša filozofija o upravljanju kakovosti | 1. Osredotočite se na stranko |
Viri naprave | Podjetje ima 10 proizvodnih linij MIM, CNC in inteligentne avtomatizirane proizvodne delavnice za proizvodne linije, ki lahko zagotovijo proizvodnjo milijonov delov MIM na dan. |
Certificiranje sistema | Certifikat ISO9001, ISO14001, IATF16949 |
| Pristanišče | Od pristanišča Tianjin je oddaljen 200 kilometrov, blago pa lahko prispe v pristanišče v 24 urah. |
Postopek po sintranju
1. Toplotna obdelava: žarjenje, karbonizacija, kaljenje, kaljenje, normalizacija, površinsko kaljenje
2. Obdelovalna oprema: CNC, WEDM, stružnica, rezkalni stroj, vrtalni stroj, brusilnik itd.;
3. Površinska obdelava: eloksiranje, prašno brizganje, kromiranje, barvanje, peskanje, nikljanje, galvaniziranje, črnjenje, poliranje, modro itd.
Kalupi in napeljave za pregledovanje
1. Življenjska doba plesni: običajno poltrajna. (razen izgubljene pene)
2. Čas dostave kalupa: 10-25 dni (glede na strukturo in velikost izdelka).
3. Vzdrževanje orodij in kalupov: Zhongwei je odgovoren za natančne dele.
Kontrola kakovosti
1. Nadzor kakovosti: stopnja napak je manjša od 0.1 odstotka.
2. Vzorci in poskusni zagon bodo 100-odstotno pregledani med proizvodnjo in pred pošiljanjem, pregled vzorcev za množično proizvodnjo v skladu s standardi ISDO ali zahtevami strank.
3. Oprema za testiranje: odkrivanje napak, analizator spektra, analizator zlate slike, trikoordinatni merilni stroj, oprema za testiranje trdote, stroj za natezno testiranje.
Pošljite nam svoje datoteke CAD ali risbe in ocenili bomo izvedljivost in zasnovo za izdelljivost oblikovanja MIM za nove ali obstoječe projekte.


Pošlji povpraševanje
