


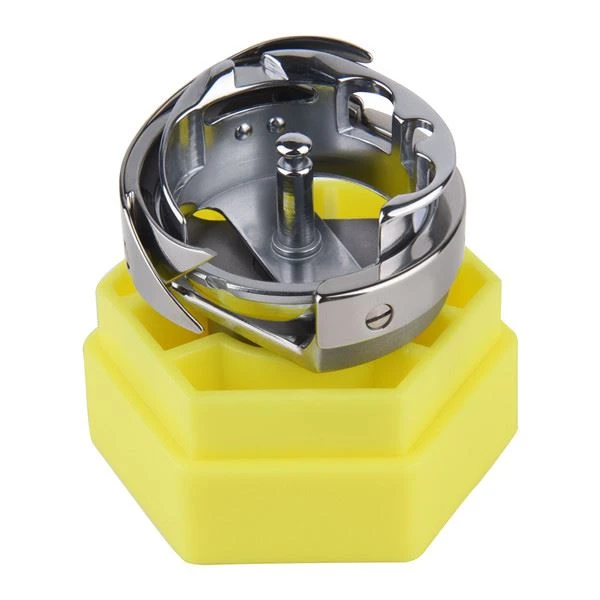


SMH-6-7TR(H) računalniški stroj za prešivanje debele niti
Računalniški enoigelni stroj za prešivanje se nanaša na računalniško voden stroj za prešivanje z eno glavo za prešivanje. Široko se uporablja pri prešivanju svilenih odej, kašmirskih odej, puhovk, bombažnih odej, volnenih odej, poletnih hladnih odej in spalnih vreč v podjetjih tekstila za dom, izdelkov za uporabo na prostem in drugih proizvajalcev.
Predstavitev vretenca MIM 6-7TR (H)
SMH-6-7TR(H) računalniški stroj za prešivanje debele niti | |||||||||
Postavka | Material | Proces produkcije | Temperatura sintranja | Plesen | Po meri | ||||
Kovček 6-7TRH | Naj bo skrivnost | Brizganje kovin | 1550 stopinj | Za prilagajanje | ja | ||||
Kemična sestava | Zaradi posebnosti izdelka je kemična sestava tega izdelka zaupna | ||||||||
Razpon trdote | Trdota: 55-60 | ||||||||
Razpoložljivi materiali | Nizkoogljično nerjavno jeklo, titanove zlitine (Ti, TC4), bakrove zlitine, volframove zlitine, cementni karbid, visokotemperaturne zlitine (718, 713) | ||||||||
Končaj | Dimenzijska natančnost | Gostota izdelka | Zdravljenje videza | Primerna teža | |||||
Hrapavost 1-5 μm | (±{{0}},1 odstotka -±0,5 odstotka ) | 95-100 odstotkov | Elektrolitsko poliranje | 0.03g-400g) | |||||
SMH-6-7TR(H) Računalniški stroj za prešivanje Kavelj za debele sukance

Zaslonka | 7.94 | Največja hitrost šivanja | 4500r.p.m | |||||||
SANME ŠT | MAKER (proizvajalec) | DEL ŠT | STROJ (model) | REŽA ZA IGLO | IGLA ŠT | |||||
A | B | |||||||||
SMH-6-7TR(H) | SAN AN | HFJ-GT-2,FDJ-BK,HFJ-GT,HFJ-G, | 2.5 | 9 | 16#-23# | |||||
ZHENGBU | HFJ-G,HJ-C,ZBJ-EY | |||||||||
SMH-6-5(H) stroj za prešivanje tankega materiala, brez kljuke za prirezovanje niti
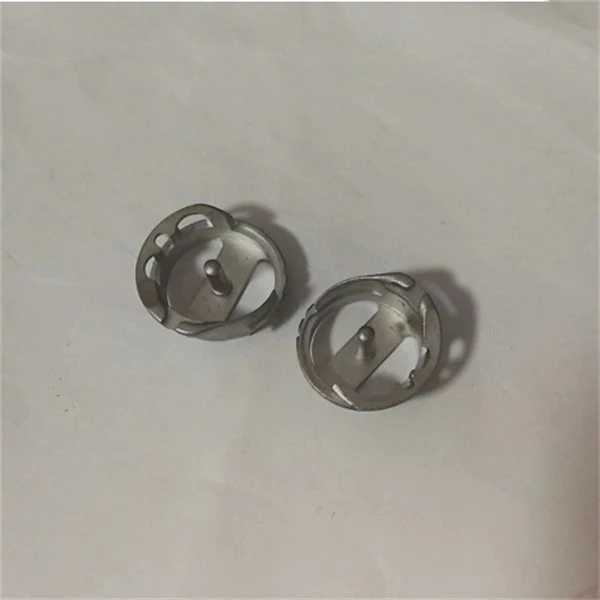
Zaslonka | 7.94 | Največja hitrost šivanja | 4500r.p.m | |||||||
Št. SANME | MAKER (proizvajalec) | DEL ŠT | STROJ (model) | REŽA ZA IGLO | IGLA ŠT | |||||
A | B | |||||||||
SMI-6-7(H) | SAN AN | HFJ-GT-2,FDJ-BK,HFJ-GT,HFJ-G,FDJ-G | 2.5 | 9 | 16#-23# | |||||
ZHENGBU | HFJ-G,HJ-C,ZBJ-EY | |||||||||
Qinhuangdao Zhongwei Precision Machine Parts Co., Ltd. je specializirano za proizvodnjo delov za brizganje kovin. Podjetje ima dolgoročno strateško sodelovanje z domačimi Yongyao, Desheng, Sanming in drugimi mednarodnimi podjetji za proizvodnjo rotacijskih kavljev, kot so japonski rotacijski shuttle Zovin, italijanski Simon in druga podjetja. Kovinsko brizgano ohišje za kavelj, material Po skupnih raziskavah in prizadevanjih z univerzo Central South imajo izdelki, ki jih proizvaja podjetje, ne samo dobro odpornost proti obrabi, ampak imajo tudi visoko trdoto. Vsako leto Desheng dobavi 600,000-800,000 etuijev za kljuke in 10 drugim proizvajalcem. -300,000 dobava vretenca.
Posebna metoda prilagajanja vrtljivega kavlja računalniškega enoigelnega stroja za prešivanje
Računalniški enoigelni stroj za prešivanje se nanaša na računalniško voden stroj za prešivanje z eno glavo za prešivanje. Široko se uporablja pri prešivanju svilenih odej, kašmirskih odej, puhovk, bombažnih odej, volnenih odej, poletnih hladnih odej in spalnih vreč v podjetjih tekstila za dom, izdelkov za uporabo na prostem in drugih proizvajalcev. Visokokakovostni tekstil je neločljivo povezan z računalniškim prešivanjem z eno iglo. Natančno delo šivalnega stroja in postopek prešivanja stroja za prešivanje je neločljivo povezan z nastavitvijo rotacijskega kavlja stroja za prešivanje. Nepravilna nastavitev rotacijskega kavlja neposredno vpliva na normalno proizvodnjo in vpliva tudi na lepoto tekstila. Kako posebej prilagoditi shuttle?

Ko poravnate vrtljivi kavelj, ga vstavite v glavo stroja in namestite pozicionirno palico ter ročno zavrtite ročno žogo zgornje glave stroja, da se vrtljivi kavelj prosto vrti. (Če konice roga kavlja ni mogoče poravnati s središčem utora na igli, morate nastaviti višino igelne palice, dokler konica roga ne bo poravnana s središčem utora.) Zavrtite kavelj tako, da je konica roga na sredini utora igle. Kavelj potisnite tako, da mora biti konica roga blizu sredine utora igle, nato pa privijte 3 večje pritrdilne vijake na notranji strani kaveljčka. Nit napeljite na zgornjo glavo stroja, pazite, da mora biti smer navijanja na igli od konveksne površine do konkavne površine. Ohišje vretenca s vretenom vstavite v kavelj, dokler ne zaslišite zvoka "klik".
Ob predpostavki, da je igla pravilno nameščena, se igla premika od zgoraj navzdol in kavelj se vrti. Ko je igla spuščena v spodnji položaj, mora biti konica kavlja v razponu od 14 do 18 stopinj in 10 do 12 mm od sredine igle. To pomeni, da ko se igelna palica spusti do dna, je razdalja med konico igle in iglo 3.5-4MM, in ko se igelna palica dvigne za 2,2 mm, konica igle doseže sredino igle , razdalja od luknje igle pa je 1.2-1.5MM. Kadar mora stroj šivati tanke materiale za šivanje, mora biti razdalja med konico kljuke in središčem igle nastavljena na 8-12 mm. Samo popustite tri pritrdilne vijake na kljuki in kljuko obrnite v smeri urinega kazalca. Ko se smer obrne za kot, se pozicionirna razdalja poveča; nasprotno, zmanjša se. Stopnja usklajenosti med iglo in kavljem je določena glede na položaj igelne palice šivalnega stroja, ki je določen z dejanskimi potrebami samega stroja, da zatakne nit. Zaradi različnih kombinacij vbodov je prilagoditev položaja igelne letve glede na luknjo igle in konico igle.




Pošlji povpraševanje
