


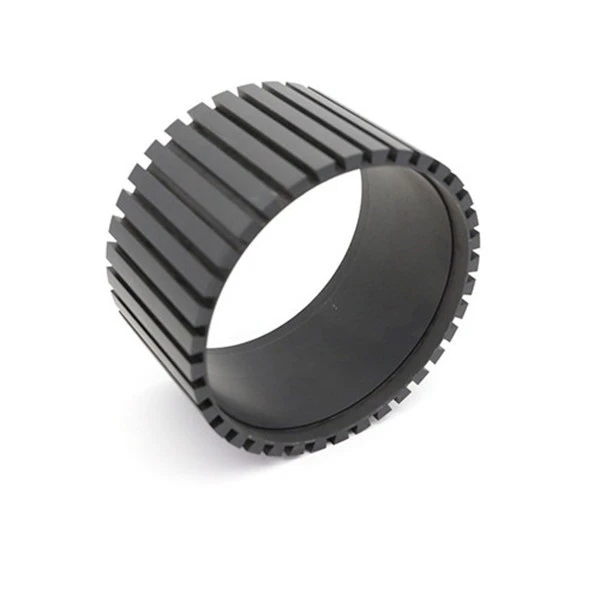

PA66 Brizgani deli
PA66 je znan tudi kot najlon 66, splošno znan kot najlon dvojni 6; Angleško ime: Polyamide 66, okrajšava nylon 66. Nylon-66; Najlon 66 smola; poliamid-66; PA66 brizgani deli Vrste materialov za brizganje, ki jih je mogoče obdelati: polietilen (PE), polipropilen (PP), najlon (PA, PA6, PA66), polioksimetilen (POM), ABS, poliuretan (TPU), polifenilen sulfid (PPS), polikarbonat (PC) ), polieter eter keton (PEEK) itd.
PA66 je znan tudi kot najlon 66, splošno znan kot najlon dvojni 6; Angleško ime: Polyamide 66, okrajšava nylon 66. Nylon-66; Najlon 66 smola; poliamid-66; PA66 brizgani deli Vrste materialov za brizganje, ki jih je mogoče obdelati: polietilen (PE), polipropilen (PP), najlon (PA, PA6, PA66), polioksimetilen (POM), ABS, poliuretan (TPU), polifenilen sulfid (PPS), polikarbonat (PC) ), polieter eter keton (PEEK) itd.
Izdelek Description
1. Izvedbeni standardi: podjetje strogo izvaja certifikate ISO9001, ISO14001, IATF16949, VDA6.3, izdelki pa so opravili certifikat ROHS, FDA EU itd.
2. Standardi za material izdelka: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Glavni procesi: brizganje plastike, brizganje kovinskih vložkov, investicijsko litje, tlačno litje aluminija
4. Razpoložljivi materiali za brizganje:
Izdelki iz najlona, ki jih je mogoče obdelati, plastični izdelki, serije ABS; vrste materialov za brizganje: polietilen (PE), polipropilen (PP), najlon (PA, PA6, PA66), polioksimetilen (POM), ABS, poliuretan (TPU), poli fenil sulfid (PPS), polikarbonat (PC), polieter eter keton (PEEK) in 3D tiskanje je mogoče prilagoditi glede na zahteve kupcev.
Funkcija izdelka
Plastika PA66 ima višje tališče v poliamidnih materialih. Je polkristalno-kristaliničen material. Brizgani deli PA66 ohranjajo močno trdnost in togost tudi pri višjih temperaturah. Plastika PA66 po oblikovanju ostane higroskopska, v kolikšni meri je odvisna predvsem od sestave materiala, debeline stene in okoljskih pogojev. Pri načrtovanju izdelka je treba upoštevati učinek higroskopičnosti na geometrijsko stabilnost. Za izboljšanje mehanskih lastnosti PA66 se pogosto dodajajo različni modifikatorji. Steklo je najpogostejši dodatek, včasih pa se doda sintetični kavčuk za izboljšanje odpornosti na udarce. Plastika PA66 je manj viskozna in zato dobro teče (vendar ne tako dobro kot PA6). To lastnost je mogoče uporabiti za obdelavo zelo tankih komponent. Njegova viskoznost je občutljiva na temperaturne spremembe. Stopnja krčenja PA66 je med 1 in 2 odstotki. Dodajanje aditivov iz steklenih vlaken lahko zmanjša stopnjo krčenja na 0,2 do 1 odstotek. Razlika v krčenju v smeri toka in smeri pravokotni na smer toka je večja. Tališče termičnih lastnosti plastike PA66 je temperatura, ko se kristal tali. Za plastiko iz kristalnega polimera PA66 kaže jasno tališče. Glede na uporabljeno preskusno metodo tališče niha v območju 259 ~ 267 stopinj. Tališče plastike PA66, običajno izmerjeno z diferencialno termično analizo, je 264 stopinj. Če se temperatura, pri kateri koeficient volumske razteznosti pokaže največjo vrednost, šteje za tališče, se temperatura tališča najlona{{20}} giblje od 246 do 263 stopinj. Blizu teoretične temperature taljenja 259 stopinj. Značilnosti brizganja obdelave s sušenjem plastike PA66: Če je material pred obdelavo zaprt, potem sušenje ni potrebno. Če pa je posoda za shranjevanje odprta, priporočamo sušenje na vročem zraku pri 85 stopinjah. Če je vlažnost večja od 0,2 odstotka, je potrebno vakuumsko sušenje pri 105 stopinjah 12 ur.
Temperatura taljenja: 260 ~ 290 stopinj. Produkt steklenega dodatka je 275 ~ 280 stopinj. Izogibati se je treba temperaturam taljenja nad 300 stopinj.
Temperatura kalupa: priporočena je 80 stopinj. Temperatura kalupa bo vplivala na kristaliničnost, kristaliničnost pa bo vplivala na fizikalne lastnosti izdelka. Pri tankostenskih plastičnih delih se bo kristaliničnost plastičnih delov s časom spremenila, če je temperatura kalupa nižja od 40 C. Za ohranitev geometrijske stabilnosti plastičnih delov je potrebno žarjenje.
Tlak vbrizgavanja: običajno 750 ~ 1250 barov, odvisno od materiala in zasnove izdelka.
Hitrost brizganja: visoka hitrost (nekoliko nižja za armirane materiale).
Vodila in vrata: Zaradi kratkega časa strjevanja PA66 je lokacija vrat zelo pomembna. Premer vrat ne sme biti manjši od 0.5*t (tu je t debelina plastičnega dela). Če uporabljate vroče kanale, mora biti velikost vrat manjša kot pri običajnih kanalih, saj lahko vroče kanal pomaga preprečiti prezgodnje strjevanje materiala. Če se uporabljajo potopljena vrata, mora biti najmanjši premer vrat 0,75 mm. Uporaba plastike PA66 PA66 je najvišja mehanska trdnost in najbolj razširjena različica v seriji PA. Zaradi visoke kristaliničnosti sta njegova togost in toplotna odpornost visoki. Deli visokotemperaturnih električnih vtičnic, električni deli, zobniki, ležaji, valji, vzmetni nosilci, jermenice, vijaki, impelerji, lopatice ventilatorjev, propelerji, visokotlačna tesnila, sedeži ventilov, cevi za olje, posode za shranjevanje olja, vrvi, kabelske vezice, jermeni za prenos , lepila za brusne plošče, škatle za baterije, izolirani električni deli, žična jedra, navoji itd.
Model
DuPont ZDA
101F, 101L, 1032L, 103FHS, 103HSL, 10B, 10B40, 11C40-BK, 122L, 135F, 13T1-BK, 151L-NC010, 153HSL-NC010, 3426, 40A, 408HS, 450, 45HSB-NC, 51G35HSL-NC010, 5514,70G13HS1-L,70G13L,70G13SH1L-BK,70G20HSL,70G25HSL,70G30HSLR,70G30L,70G33HS1-LHS,70G33 70G33HS1L-NC,70G33L,70G35HSL,70G43L,70K20HSL,71G13L,72G13HS1L,72G33L,72G33HS1L,73G30HSL, 73G30L,73M30,73GM30HSL,74G33L,8018,8018HS,DMX61G15H,DMX65G15AH,DMX65G30AH,DMXST601AH,FE13050,FE15004,FE15033,FE{ {99}}BK,FE5382,FR10,FR15,FR50,FR60,FR52G15BL,FR52G20LX,FR52G30,FR52G30BL,FR52G30LX, FR52G35BL, FR52G45BL, FR53G50HSLR, FR70M30V0, HTN51G15HSL, HTN51G35HSL, HTN52G30NH, ST901L, ST801, ST8018, ST{{133 }}HS, ST801NC, ST811HS, ST901HSIL, WRF51G30BL, EFE7374
Asahi Kasei Japonska
1300G, 1402S, 14G33, 90G60, 93G33, CR103, FG171, TR161, WG143, 54G33, 91G60, FG172X31, FR250, 1300S, CR301, FR200, FR370, LC020, 13G3G15, F100GT,
Ube, Japonska
1015GC6, 2015SE50-BK, 2015SV, 2020GC3-NC, 2020GU950, 3020GX6, 3332
Japonski Mitsubishi
3010SR, 3010GN15, 3010N, 3021GH-20, 3021GH-30
BASF, Nemčija
A3EG6, A3WG6, A3L, A3Z, 8233G, 1403-2, 8231GHS, A3EG3, A3W, A3EG7, A3HG6, A3K, A3W2G5, A3W2G6, A3W2G7, A3WG10, A3WG7
Toray Japonska
CM2402, CM3004G25, CM3016-G25, CM1011G45, CM1014, CM1014-V0, CM3001G30, CM3001G33, CM3004, CM3006, CM6021M, HF3074G30, UTN320, E3500S, LTP,1 2020
Solutia
21SPC, 21X-NC, 220HSP, 22C, 22HSP, 41H, 50BWFS, 909, EC0315, M344, R513, R513H, R530H, R533, 41SP, GW350, Q395, RN5800, 52HSP, 53HSP, 55HSP
ObjaviPostopek brizganja
1. Obdelovalna oprema: CNC, WEDM, stružnica, rezkalni stroj, vrtalni stroj, brusilnik itd.;
2. Površinska obdelava: Za nekatere izdelke, ki zahtevajo naknadno obdelavo, lahko zagotovimo storitve površinske obdelave za dosego posebnega namena strank. Trenutno lahko nudimo razmaščevanje, poliranje, galvanizacijo (zlato, srebro, nikelj, kositer, pocinkano itd.), eloksiranje, elektroforezo in druge storitve površinske obdelave za precizne dele.

Kalupi in napeljave za pregledovanje
1. Življenjska doba plesni: običajno poltrajna. (razen izgubljene pene)
2. Čas dostave kalupa: 10-25 dni (glede na strukturo in velikost izdelka).
3. Vzdrževanje orodij in kalupov: Zhongwei je odgovoren za natančne dele.
Kontrola kakovosti
1. Nadzor kakovosti: stopnja napak je manjša od 0.1 odstotka.
2. Vzorci in poskusni zagon bodo 100-odstotno pregledani med proizvodnjo in pred odpremo, pregled vzorcev za množično proizvodnjo v skladu s standardi ISDO ali zahtevami kupcev
3. Oprema za testiranje: oprema za avtomatiziran vizualni pregled lahko izvede 100-odstotni pregled izdelkov, analizator spektra, analizator zlatega slona, trikoordinatni merilni stroj, oprema za testiranje trdote, stroj za natezno testiranje.

Aplikacija
1. Proizvodnja avtomobilov:
Brizgani deli iz PA66 se uporabljajo za izdelavo zaslonov za gorivo, filtrov za gorivo, kanistrov, lovilcev, rezervoarjev za olje, pokrovov cilindrov motorja, vodnih valjev hladilnikov, zobnikov za uravnoteženje rotacijske gredi. Uporablja se lahko tudi v avtomobilski električni opremi, terminalih itd. Poleg tega se lahko uporablja tudi kot pogon, krmilni del ipd.
2. Elektro in elektronska industrija:
Uporablja se lahko za izdelavo kuhalnikov riža, električnih sesalnikov, visokofrekvenčnih elektronskih grelnikov hrane, veznih sponk, stikal in uporov za električne izdelke.
3. Medicinska oprema in precizni instrumenti:
Uporablja se za medicinske transfuzijske posode, krvne predale, infuzijske komplete itd. PA monofilament se lahko uporablja za kirurške šive, lasulje itd.; poleg tega digitalni rotacijski diski, stebrički za vezavo, menjalniki elektronskih pisalnih strojev, tračni filtri tiskarskih strojev itd.
4. Drugi vidiki:
Uporablja se za izdelavo ohišij vžigalnikov za enkratno uporabo, alkalnih suhih oblog za baterije, voznikovih čelad za motorna kolesa, ohišij pisarniških strojev, vogalnih koles, sedežev in naslonjal pisarniških stolov, drsalk, ribiških vrvic itd. PA folija ima odlične lastnosti plinske pregrade in ima dobro odpornost na olje, odpornost na udarce pri nizki temperaturi in odpornost na penetracijo ter se lahko uporablja za pakiranje zamrznjene hrane, kot sta meso in šunka. Poliamid se lahko uporablja tudi v palicah in ploščah, pa tudi v zobnikih ali drugih prenosih.




Pošlji povpraševanje
