


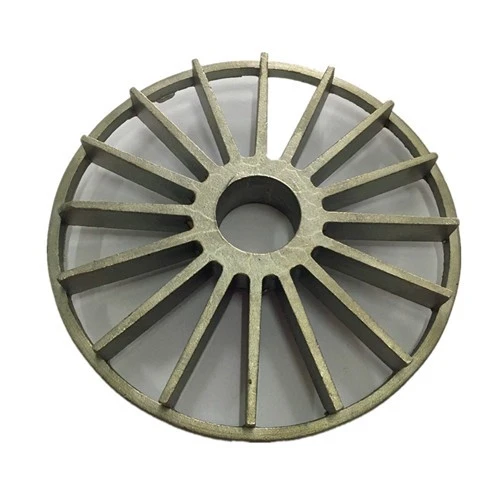

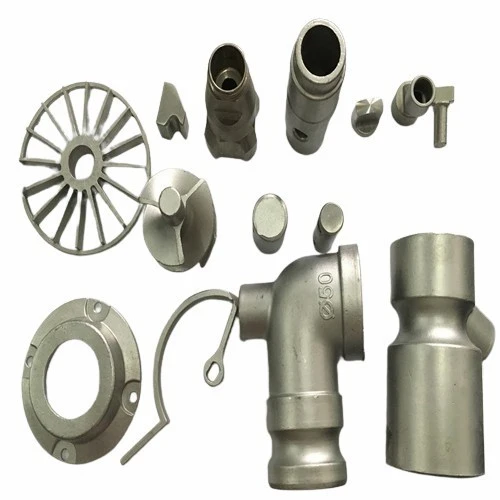
Ulitki za vlaganje v izgubljeni vosek
Pesto je kovinski del v obliki soda, nameščen na sredini osi, ki podpira pnevmatiko znotraj pnevmatike. Znana tudi kot platišča, jeklena platišča, kolesa in zvonci za pnevmatike. Obstaja veliko vrst pest glede na premer, širino, način oblikovanja in material.
Predstavitev izdelka
|
Ulitki za vlaganje v izgubljeni vosek |
||||||||
|
Postavka |
Material |
Proces produkcije |
Temperatura sintranja |
Plesen |
Po meri |
|||
|
Ulitki za vlaganje v izgubljeni vosek |
Prilagojeno glede na zahteve kupca |
Naložno litje |
1680 stopinj |
Za prilagajanje |
ja |
|||
|
Razpoložljivi materiali |
Ogljikovo jeklo, legirano jeklo, aluminijeva zlitina, nizkoogljično nerjavno jeklo, titanova zlitina (Ti, TC4), bakrova zlitina, visokotemperaturna zlitina (718, 713) |
|||||||
|
Gladkost |
Dimenzijska natančnost |
Gostota izdelka |
Zdravljenje videza |
Primerna teža |
||||
|
Hrapavost 1-5 μm |
(±{{0}},1 odstotka -±0,5 odstotka ) |
7,8 g/cm³ |
Glede na zahteve kupca |
3g-4kg) |
||||
Pesto je kovinski del v obliki soda, nameščen na sredini osi, ki podpira pnevmatiko znotraj pnevmatike. Znana tudi kot platišča, jeklena platišča, kolesa in zvonci za pnevmatike. Obstaja veliko vrst pest glede na premer, širino, način oblikovanja in material.
Razvoj središča
V preteklosti je večina avtomobilskih kolesnih ležajev uporabljala enoredne stožčaste valjčne ali kroglične ležaje v parih. Z razvojem tehnologije so avtomobili široko uporabljali enote avtomobilskega pesta. Ponudba in uporaba ležajnih enot v pestu se povečujeta iz dneva v dan in Wheel Lost Wax Investment Castings se je razvil do tretje generacije: prva generacija je sestavljena iz dvovrstnih kotnih ležajev. Druga generacija ima prirobnico na zunanji tekalni stezi za pritrditev ležaja, s katero lahko ležaj preprosto namestite na gred kolesa in ga pritrdite z maticami. Olajša vzdrževanje avtomobila. Ležajna enota pesta tretje generacije uporablja kombinacijo ležajne enote in protiblokirnega zavornega sistema. Enota pesta je zasnovana tako, da ima notranjo prirobnico in zunanjo prirobnico, notranja prirobnica je privita na pogonsko gred, zunanja prirobnica pa pritrdi celoten ležaj.
Vrsta kolesa
Pesto se imenuje tudi platišče. V skladu z značilnostmi in zahtevami različnih modelov bo postopek površinske obdelave pesta kolesa sprejel tudi različne metode, ki jih je mogoče grobo razdeliti na dve vrsti: pečenje barve in galvanizacija. Videz koles navadnih modelov je manj upoštevan. Dobro odvajanje toplote je osnovna zahteva. Postopek je v osnovi obdelan s peko barvo, torej najprej brizganjem in nato električnim pečenjem. Cena je razmeroma ekonomična, barva pa lepa in obstojna dolgo časa. Tudi če se vozilo razgradi, ostane barva platišča nespremenjena. Postopek površinske obdelave številnih Volkswagnovih modelov je pečenje barve. Nekatera modna, avantgardna in dinamična barvna kolesa uporabljajo tudi tehnologijo pečenja barve. Ta vrsta pesta koles ima zmerno ceno in popolne specifikacije. Galvanizirana kolesa so razdeljena na galvansko srebro, vodno galvanizacijo in čisto galvanizacijo. Čeprav so galvanizirana srebrna in vodno galvanizirana kolesa svetlih in živih barv, so obstojna kratek čas, zato so cenovno razmeroma ugodna, všeč pa so številnim mladim, ki iščejo svežino.
Način izdelave
Obstajajo trije načini izdelave platišč iz aluminijeve zlitine: gravitacijsko litje, kovanje in nizkotlačno natančno litje.
1. Metoda gravitacijskega litja
Raztopina aluminijeve zlitine se gravitacijsko vlije v kalup, po oblikovanju pa jo obdela in polira stružnica za dokončanje proizvodnje. Postopek izdelave je razmeroma preprost, ni potreben postopek natančnega litja, stroški so nizki in učinkovitost proizvodnje je visoka, vendar je enostavno izdelati zračne mehurčke (trahom), neenakomerno gostoto in nezadostno gladko površino. Kar nekaj modelov Geely je opremljenih s kolesi, izdelanimi po tej metodi, predvsem zgodnji modeli, večina novih modelov pa je zamenjana z novimi kolesnimi pesti.
2. Metoda kovanja
Celoten aluminijev ingot je neposredno iztisnjen iz kalupa z 1,000-tonsko stiskalnico. Prednost je, da je gostota enakomerna, površina je gladka in občutljiva, stena pesta je tanka in lahka, trdnost materiala pa je najvišja, kar je več kot 30 odstotkov več kot pri metodi litja. Vendar pa je zaradi potrebe po bolj sofisticirani napredni proizvodni opremi in je stopnja izkoristka le 50 do 60 odstotkov proizvodni strošek razmeroma visok.
3. Metoda nizkotlačnega vlivanja
Natančno ulivanje pod nizkim tlakom 0.1Mpa, ta metoda ulivanja ima dobro sposobnost oblikovanja, ulitki za vložek iz izgubljenega voska imajo jasen obris, enakomerno gostoto in gladko površino, s čimer je mogoče doseči ne le visoko trdnost, lahkotnost, ampak tudi nadzor nad stroški, stopnja donosa pa je v Več kot 90 odstotkih je glavna proizvodna metoda visokokakovostnih platišč iz aluminijeve zlitine.
Sistemi za odkrivanje

Bakreno silicijev dioksid Sol za vlaganje


Pošlji povpraševanje
